溢流阀故障造成压力不足,拆解检修实操要点 - 机荟多官网

液压系统压力不足,溢流阀是常见故障源。本文讲解溢流阀压力调不高的故障现象,拆解检修实操步骤,重点检查阻尼孔、阀芯阀座密封、调压弹簧,同时分享装配上机避坑要点,帮助维修人员快速处理溢流阀故障。
液压系统压力上不去、调压力无反应、负载无力,溢流阀是高频故障点。很多维修师傅直接调调压旋钮,压力依旧没有变化;盲目更换新阀,装上去故障重复出现,根源是没有找准溢流阀内部的故障点。本文讲解溢流阀引发压力不足的典型现象、拆解步骤、检修要点、装配注意事项,现场工程师可直接参照实操。
一、溢流阀故障,会出现哪些典型现象
- 压力调不高:旋转调压手轮,压力表数值几乎不上升,设备出力不足。
- 压力调不稳:压力表来回跳动,压力忽高忽低,系统噪音大。
- 系统一直低压运行,无论怎么调节,最高压力上不到设备额定工作压力。
- 油温异常升高:溢流阀提前溢流,大量油液节流发热,整机温度飙升。
- 停机泄压慢、无法卸荷;或者一直处于卸荷状态,完全建不起压力。
重要提醒:压力不足≠溢流阀一定损坏。优先排除吸油进气、液压泵磨损之后,再拆解溢流阀,避免无效拆解。
二、溢流阀造成压力不足的常见内部原因
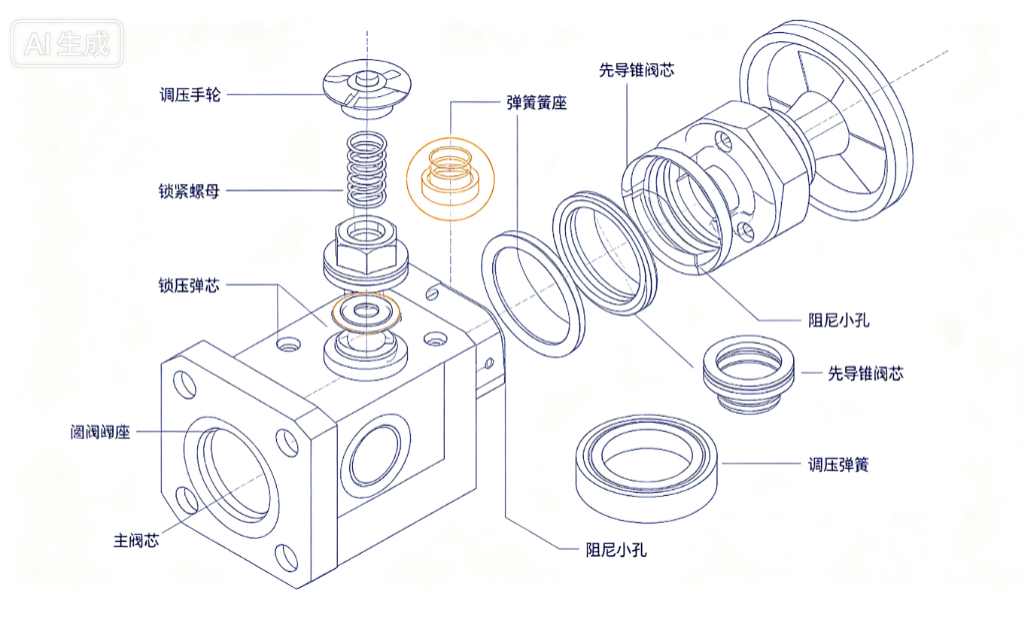
- 阀芯被杂质卡滞在开启位置:液压油内的铁屑、杂质卡在阀芯与阀座之间,阀芯关不严,油液持续回油箱,建立不起高压,属于现场最高发故障。
- 阀座密封面磨损、冲蚀、有划痕:密封面出现坑点、沟槽,无法密封,高压油持续溢流。
- 调压弹簧疲劳断裂、弹力衰减:弹簧变软或者断裂,预紧力不足,无法顶住阀芯,压力达不到设定值。
- 阻尼小孔堵塞:先导式溢流阀阻尼孔被油泥、杂质堵死,先导控制油路失效,溢流阀无法建立压力。
- 装配错误:零件装反、弹簧错装、密封圈破损,新阀上机也会压力异常。
三、拆解前安全操作(重中之重)
- 设备停机,切断动力,反复操作换向阀,释放系统全部残余压力。
- 确认油箱油位,准备干净的零件托盘、无尘棉纱、清洗油。
- 做好标记:阀体、端盖、调压部件做好对位记号,避免装配时装错角度。
- 零件不要磕碰,阀芯、阀套精密配合面禁止硬物刮擦。
四、溢流阀分步拆解与检修实操要点(先导式溢流阀)
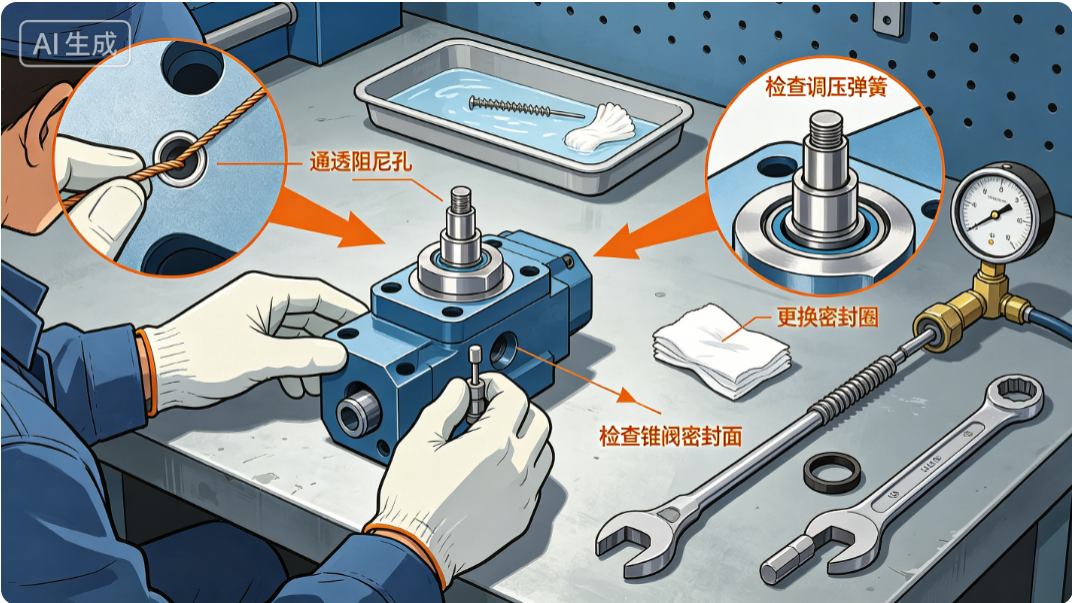
步骤 1:拆卸调压端组件
拧下调压手轮、锁紧螺母,取出调压弹簧、弹簧座。
✅检修检查点:
- 观察弹簧:有无断裂、变形、压痕、弹力衰减;弹簧变形直接更换,不要继续使用。
- 弹簧座接触面无毛刺磕碰。
步骤 2:拆卸先导阀端盖,取出先导锥阀芯、阀座
✅检修检查点:
- 查看锥阀芯、阀座密封接触线:若出现划痕、冲蚀麻点、缺口,密封失效。轻微划痕可以研磨修复;冲蚀坑点严重直接更换配件。
- 清理先导阻尼小孔:细小油孔极易被油泥堵塞,用细铜丝通透,禁止钢丝,防止划伤孔道。通气测试小孔保证完全贯通。
步骤 3:拆解主阀端盖,取出主阀芯、主阀弹簧
✅检修检查点:
- 主阀芯可以在阀套内顺滑滑动,无卡涩、无卡顿。如果杂质卡滞,用清洗油冲洗,棉纱清理油泥。
- 检查主阀芯台肩密封面,有没有拉伤沟槽。
- 主阀弹簧检查变形、断裂情况。
重点:阀芯、阀套为配对研磨件,不可互换,拆解之后不要混用其他阀的零件。
步骤 4:检查阀体流道与密封圈
冲洗阀体内部流道,清除油泥铁屑;全部 O 型密封圈检查有无老化、开裂、变形,建议检修时直接更换全套密封件。
五、装配关键要点,很多故障复原在装配环节
- 全部零件清洗干净之后再装配,零件上不能留存金属碎屑、棉纱纤维。
- 严格按照拆卸标记回装,阀芯、弹簧顺序不能颠倒。先导阻尼孔务必保持通畅,不可被密封胶、杂质堵死。
- O 圈安装涂抹少量液压油,不要打密封胶,胶料容易挤入阻尼孔造成二次故障。
- 调压手轮先松到最低压力位置,整机空载试机,再逐步旋转升压,不要一开始就拧到最大。
六、上机调试与故障验证
- 装配完成,先空载运行几分钟,缓慢调节溢流阀压力,逐步升压至设备额定压力。
- 压力能够稳定维持,压力表无大幅度抖动,负载工况下压力不掉,检修完成。
- 如果依旧压力不足:重新复查阻尼孔、锥阀密封面、弹簧状态。
七、维修避坑总结
- 压力不足上来就拧调压手轮,治标不治本,杂质卡滞,再怎么调也无法建立高压。
- 阻尼小孔堵塞是先导溢流阀高频隐形故障,肉眼不易察觉,检修务必通透小孔。
- 密封面轻微损伤可研磨,出现冲蚀坑点直接更换,不要勉强修复,短期会再次复发故障。
- 油液脏是溢流阀频繁损坏的根源,检修溢流阀同时,检查油液污染度,必要时换油、更换滤芯。
小结:溢流阀故障,不要直接换新阀。规范拆解检修,找准阀芯、阀座、阻尼孔、弹簧四大关键点,很多阀体可以修复继续使用,节省配件成本。
溢流阀压力异常不会判断?打开机荟多小程序,包含大量液压故障案例、元件检修知识、液压计算工具,帮助维修工程师快速排查压力不足类故障。